Kesalahan penimbangan tong sampah plastik bukanlah suatu kebetulan, melainkan masalah sistematis yang terjadi melalui berbagai kaitan seperti bahan baku, desain cetakan, proses pencetakan injeksi, status peralatan, dan faktor lingkungan. Faktor-faktor ini bekerja sama untuk menghasilkan perbedaan berat akhir bahkan untuk produk dengan spesifikasi dan batch yang sama.
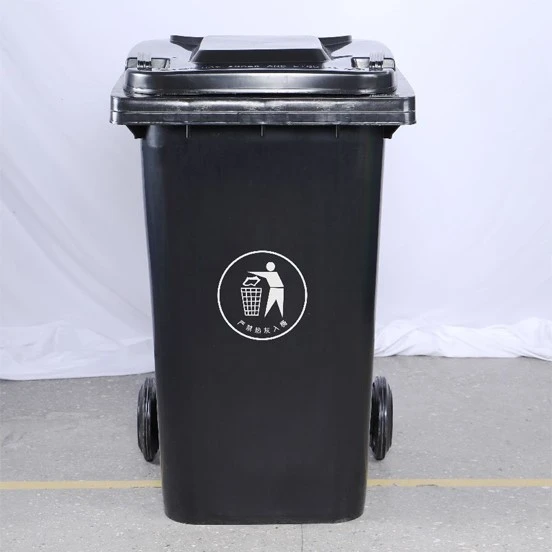
Bahan mentah: sumber utama kesalahan penimbangan
Kualitas dan kondisi bahan baku merupakan faktor utama yang menentukan berat produk jadi.
Perbedaan batch dan kualitas bahan baku
Bahan baku plastik seperti polietilen (PE) atau polipropilen (PP) dari produsen dan batch yang berbeda memiliki fluktuasi alami pada indikator utama seperti kepadatan dan indeks leleh. Bahkan untuk merek yang sama, perbedaan kecil antara batch yang berbeda dapat menyebabkan berat produk akhir tidak konsisten.
Dampak bahan daur ulang dan kotoran
Bahan daur ulang atau kotoran yang ditambahkan untuk mengurangi biaya merupakan penyebab penting ketidakstabilan berat. Massa jenis zat ini berbeda dengan bahan mentah murni, dan komposisinya rumit, yang secara langsung dapat mengubah massa jenis dan kemampuan mengalir bahan yang dicairkan sehingga menyebabkan penyimpangan berat.
Penambahan berat badan pengisi secara artifisial
Beberapa produsen yang tidak jujur dengan sengaja menambahkan bahan pengisi murah seperti bubuk batu (kalsium karbonat) ke bahan mentah untuk menambah berat. Hal ini akan menyebabkan tempat sampah menjadi "kembung", meskipun bobotnya memenuhi standar, material menjadi rapuh, ketangguhannya sangat buruk, dan masa pakainya menjadi jauh lebih pendek.
Kelembaban dalam bahan mentah
Jika partikel plastik menjadi lembap selama penyimpanan, kelembapan tersebut akan menguap selama pencetakan injeksi, membentuk cacat seperti gelembung atau garis perak di dalam produk jadi. Hal ini tidak hanya memengaruhi penampilan dan kekuatan, tetapi juga menghasilkan bobot yang lebih ringan karena struktur internal yang kurang padat.
Cetakan: "Cetakan" yang menentukan keakuratan berat
Cetakan adalah kunci pencetakan, dan desain, keakuratan pemrosesan, serta status penggunaan secara langsung memengaruhi berat produk.
Desain dan pengisian gerbang
Jika ukuran gate (saluran masuknya lelehan plastik ke dalam cetakan) terlalu kecil, maka akan menghambat kelancaran pengisian rongga cetakan oleh lelehan, yang dapat menyebabkan "kekurangan" produk dan bobot yang tidak mencukupi.
Kontrol suhu cetakan
Temperatur rendah yang tidak merata atau keseluruhan di berbagai area cetakan dapat mempengaruhi fluiditas dan laju pendinginan lelehan, sehingga mengakibatkan laju penyusutan yang tidak konsisten di berbagai bagian dan pada akhirnya mempengaruhi berat akhir.
Keausan cetakan
Setelah-penggunaan jangka panjang, rongga cetakan akan aus akibat erosi lelehan, yang mengakibatkan peningkatan volume rongga dan peningkatan berat produk selanjutnya yang dihasilkan.
Berbagai parameter proses selama pencetakan injeksi adalah penyebab langsung fluktuasi berat, dan perubahan kecil apa pun pada parameter akan tercermin dalam berat produk jadi.
01
Suhu
Suhu leleh dan suhu cetakan merupakan faktor utama yang mempengaruhi berat produk. Perubahan suhu dapat menyebabkan perubahan densitas dan viskositas lelehan, yang selanjutnya mempengaruhi jumlah pengisian dan berat akhir.
02
Tekanan
Besarnya tekanan injeksi dan tekanan penahan secara langsung mempengaruhi kekencangan pengisian rongga cetakan. Tekanan yang tidak mencukupi dapat menyebabkan kekurangan bahan dan produk yang lebih ringan; Tekanan yang berlebihan dapat menyebabkan produk "berkilat" atau menjadi terlalu padat dan berat.
03
Waktu dan kecepatan
Pengaturan parameter seperti waktu injeksi, waktu penahanan, waktu pendinginan, serta kecepatan injeksi, akan mempengaruhi keadaan dan berat akhir lelehan dalam rongga cetakan.
04
Tekanan punggung dan pemberian makan
Tekanan balik yang tidak mencukupi dapat menyebabkan gas bercampur ke dalam bahan cair, sehingga mengakibatkan penurunan kepadatan dan bobot yang lebih ringan. Pengumpanan yang tidak stabil dari hopper dapat mengakibatkan jumlah material yang masuk ke hopper bervariasi, sehingga menyebabkan fluktuasi berat.
Peralatan cetakan injeksi: jaminan kinerja
Keadaan mesin cetak injeksi adalah landasan perangkat keras untuk produksi yang stabil, dan fluktuasi kinerjanya dapat secara langsung menyebabkan kesalahan bobot.

1
Keausan cincin anti terbalik:
Jika cincin anti terbalik di ujung depan sekrup mesin cetak injeksi aus, bahan cair akan mengalami refluks selama injeksi, mengakibatkan penurunan jumlah sebenarnya bahan yang disuntikkan ke dalam rongga cetakan, dan berat produk akan menjadi lebih ringan dan tidak stabil.
2
Pengukuran dan penguncian cetakan:
Pukulan pengukuran yang tidak akurat dapat menyebabkan perubahan jumlah bahan cair yang disuntikkan setiap kali. Kekuatan penguncian yang tidak memadai dapat menyebabkan cetakan sedikit meregang selama-injeksi bertekanan tinggi, yang mengakibatkan produk menjadi kasar dan menambah berat.
Faktor lingkungan: pengaruh luar yang tidak dapat diabaikan
Lingkungan bengkel produksi, terutama suhu, juga dapat berdampak pada proses produksi dan berat produk.
Suhu bengkel: Perubahan suhu lingkungan dapat mempengaruhi suhu oli mesin cetak injeksi, suhu cetakan, dan laju pendinginan bahan baku. Produk yang diproduksi pada musim atau periode waktu yang berbeda mungkin memiliki perbedaan berat karena perbedaan suhu lingkungan
Ringkasan
Kesalahan berat tong sampah plastik luar ruangan disebabkan oleh beberapa faktor, mulai dari kualitas bahan baku dan keakuratan cetakan, hingga pengaturan parameter proses pencetakan injeksi, status peralatan, dan bahkan perubahan halus dalam lingkungan produksi. Setiap tautan dapat menjadi variabel fluktuasi berat badan. Oleh karena itu, memahami dan mengendalikan faktor-faktor ini adalah kunci untuk mencapai kualitas produk yang stabil dan kinerja yang dapat diandalkan.
Menurut standar industri, terdapat kesalahan tertentu yang diperbolehkan dalam berat produk plastik, biasanya antara 3% dan 5%, tergantung pada ukuran dan kebutuhan produk. Bagi pembeli, selain memperhatikan berat, mereka juga harus mewaspadai produk berkualitas rendah yang diberi label palsu sebagai "penambah berat badan" dan sebenarnya "dipalsukan". Kemurnian bahan baku, keseragaman ketebalan dinding, dan desain struktur harus dijadikan indikator inti untuk mengukur kualitas